筐体・大型板金の溶接課題をどう解決する?箱物溶接を効率化する最新設備
配電盤や制御盤、通信機器のカバーなど、「筐体(箱物)」や「大型板金」の製造現場において、溶接工程の難易度と作業者への負担は共通の課題です。
「重いワークを抱えながらのスポット溶接で体力が奪われる」「TIG溶接で組み立てると熱歪みが大きく、修正作業に時間がかかる」といった悩みを抱える現場は少なくありません。
筐体溶接において現場が直面する具体的な課題と、従来の溶接工法が抱える物理的な限界をふまえた上で、現場の負担軽減と生産性向上を両立する「テーブルスポット溶接機」による解決策をご紹介します。
筐体・箱物・大型板金の溶接でよくある3つの課題
筐体や箱物の製造は、平面の板金加工にはない特有の難しさを伴います。
課題①:ワーク重量と形状による肉体的負担
大きな金属板を立体的に組み上げるため、製品そのものが重く、かさばります。溶接機に合わせてワークの向きを変えたり持ち上げたりする動作は、作業者に大きな肉体的負担を強いる要因となります。
課題②:熱影響による「歪み」の発生
箱型に組み上げる際、溶接の熱が加わると金属は膨張し、冷える過程で収縮します。筐体は複数の面が組み合わさる構造上、この熱収縮によって全体がねじれたり反ったりしやすく、高い寸法精度を出すことが困難になります。
課題③:美観を保つための「仕上げ工程」の増大
筐体は、そのまま製品の外装となるケースが多く見られます。そのため、溶接による焼けやへこみを消すためのサンダー掛けに多くの時間と手間が割かれています。
従来の溶接工法(定置式・ポータブル・TIG)の限界
現場ではこれらの課題に対して様々な工夫が凝らされていますが、主流となる工法にはそれぞれ物理的な限界が存在します。
TIG溶接(アーク溶接)の限界
TIG溶接は仕上がりが美しく、筐体溶接で多用される工法です。しかし、金属を溶融させるため入熱量が大きく、熱歪みが生じやすいという特性を持ちます。また、歪みを抑えながら高品質な接合を行うには長年の経験に基づく高度な技術が要求され、作業スピードにも限界が生じます。
定置式スポット溶接機の限界
上下の電極で挟み込む定置式のスポット溶接機では、作業者が重い筐体を電極の間に差し込み、空中で保持しながら位置決めを行わなければなりません。腕や腰への疲労が蓄積しやすく、ミリ単位の正確な位置合わせは極めて困難です。
ポータブル式スポット溶接機(ガンタイプ)の限界
作業者が重い溶接ガンを持って移動するポータブル式は、ガンやケーブル自体の重量が作業者の負担となります。また、箱物の内部や奥まった狭い空間へ正確にアプローチすることは容易ではなく、取り回しに苦慮する場面が多くなります。
筐体・箱物溶接の課題を解決する「テーブルスポット溶接機」
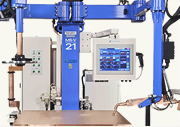
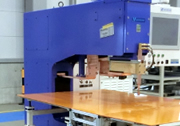
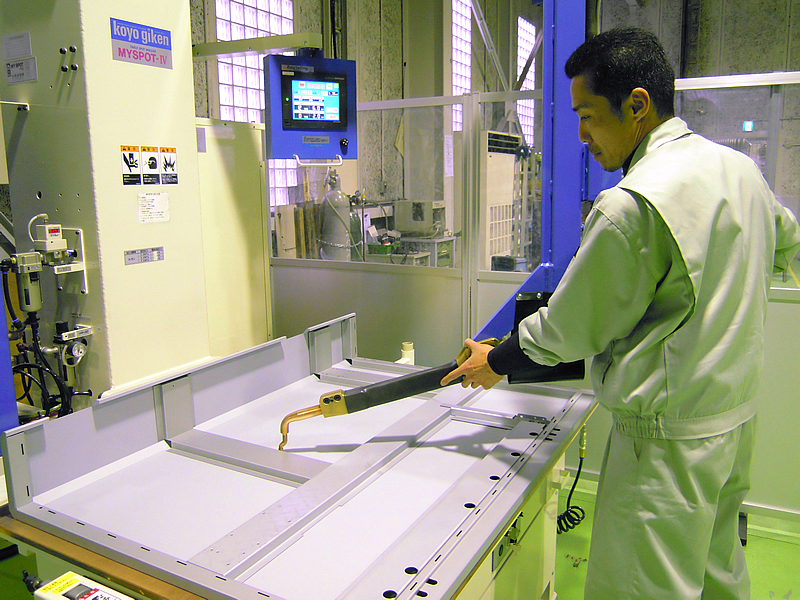
こうした筐体溶接特有の課題を解決し、生産環境を改善する設備として、向洋技研のテーブルスポット溶接機「MYSPOT」が導入されています。
「置いて溶接」による重労働からの解放
MYSPOTは、下側の電極が広くフラットな銅板テーブル構造となっています。作業者は重い筐体をテーブルに置いたまま滑らせるようにして作業ができるため、空中で支える必要がありません。作業者の疲労を大幅に軽減し、安全かつ正確な位置決めを実現します。
ワークの形状や作業に合わせて選べる専用ガン・電極
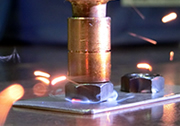
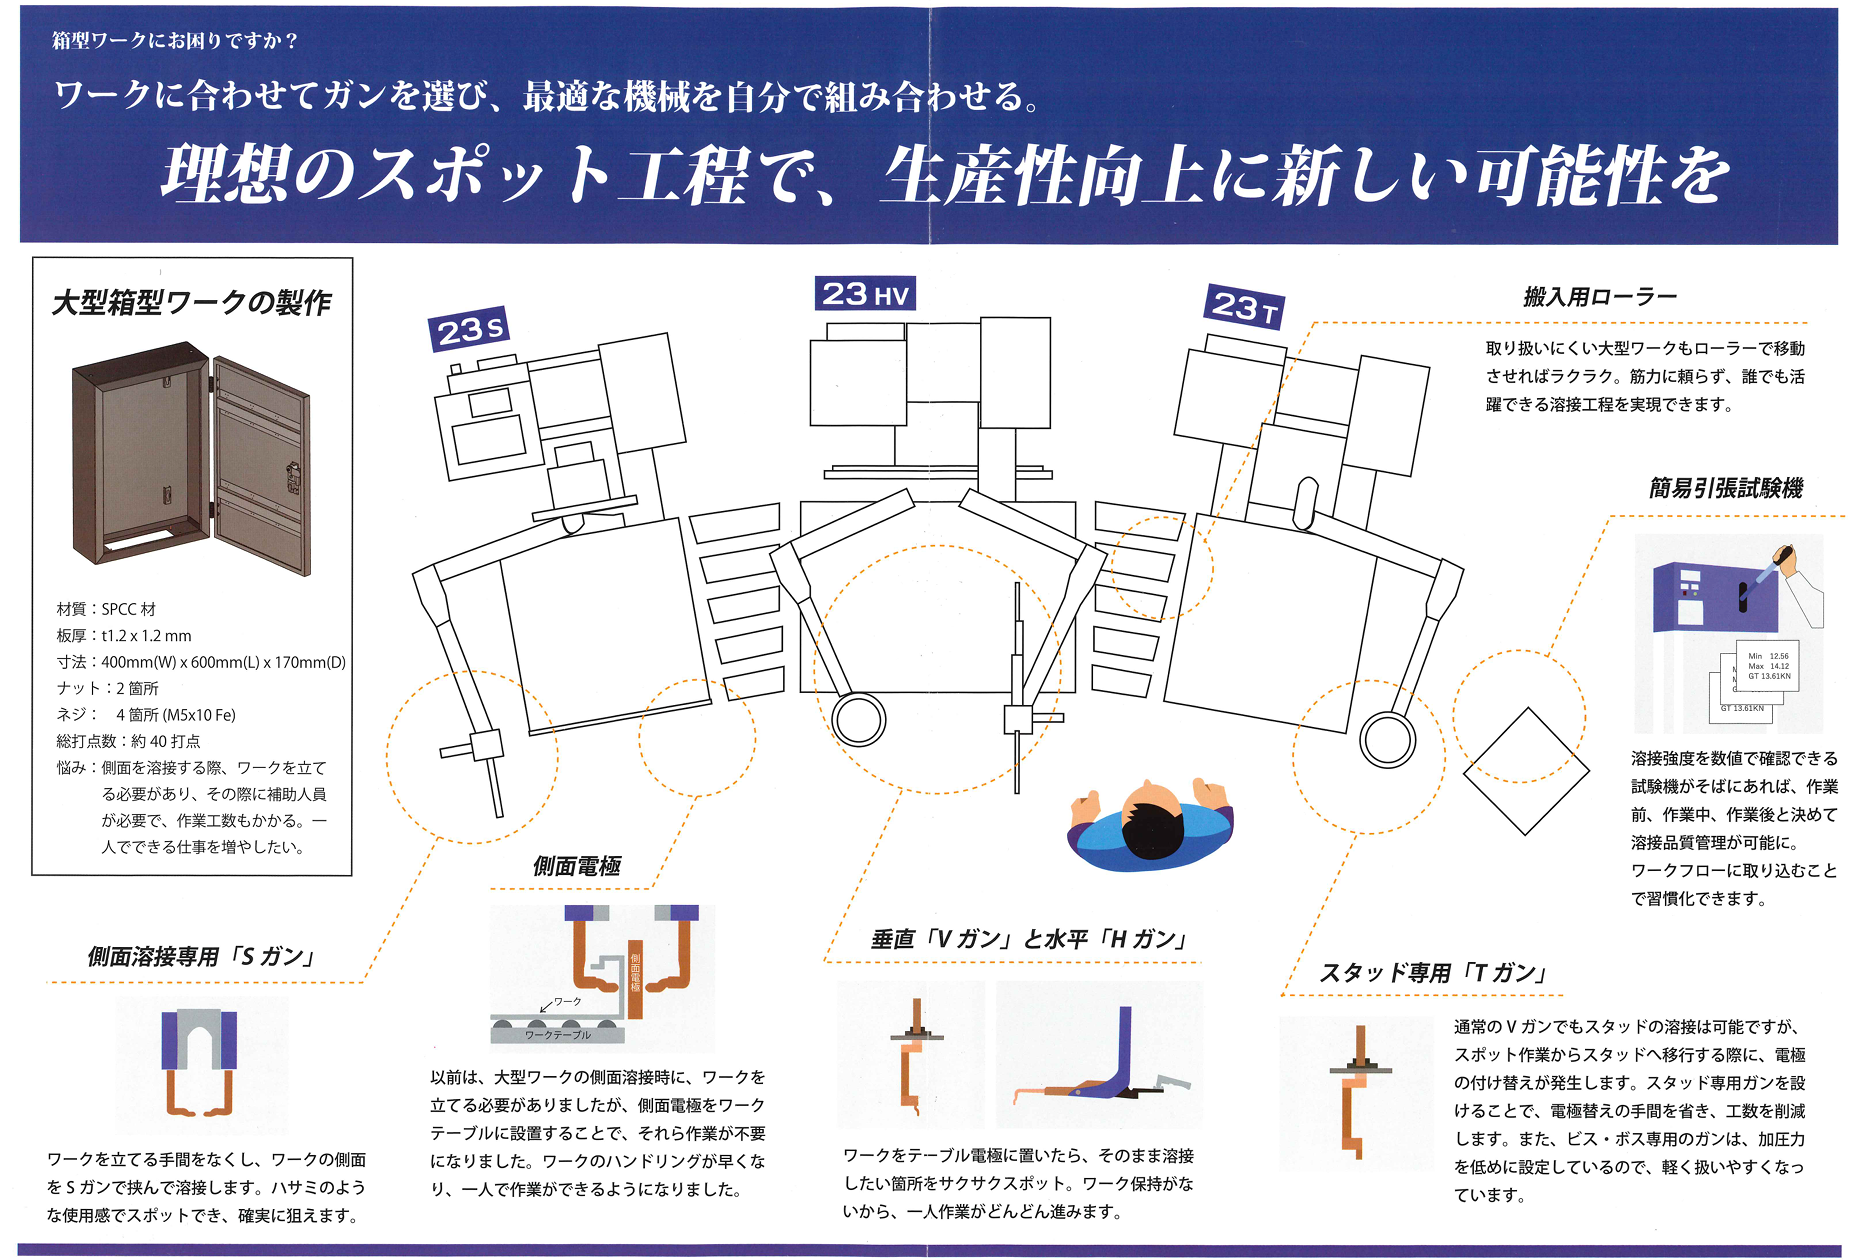
テーブルスポット溶接機は、平面の溶接だけでなく、箱物の「側面」や「スタッド(ビス・ボス)溶接」など、ワークの形状や工程に合わせて最適なガンや電極を組み合わせることができます。ワークを無理に立てかけたり持ち上げたりする重労働をなくし、一人作業(シングルオペレーション)による大幅な工数削減を実現します。
・垂直「Vガン」/ 水平「Hガン」
ワークをテーブル電極に置いたまま、狙った箇所をサクサク溶接できます。ワークを空中保持する必要がないため、1人作業がスムーズに進みます。
・ 側面溶接専用「Sガン」
ハサミのような使用感でワークの側面を挟み込んで溶接。重い大型ワークをわざわざ立てかける手間と危険を解消します。
・側面電極
ワークテーブル自体に側面電極を設置可能。ワークの立てかけや反転動作そのものが不要になり、一人でのハンドリングスピードが飛躍的に向上します。
・スタッド専用「Tガン」
スポット溶接からスタッド溶接へ移行する際の「電極の付け替え作業」を不要にします。加圧力が低く軽量な設計のため、長時間の作業でも疲れにくく工数を大幅に削減します。
TIG溶接からの工法転換と超低入熱
向洋技研独自の高速溶接技術により、極めて短い通電時間で溶接が完了します。TIG溶接と比較して母材への入熱を最小限に抑えられるため、熱歪みの発生を防ぎ、寸法精度の確保が容易になります。
フラットな銅板による圧痕レス
製品の底面をフラットなテーブルで受けて溶接を行うため、筐体の外装面(化粧面)に圧痕がほとんど残りません。溶接後のサンダー掛けといった二次加工を削減し、生産工程をスムーズに進めることが可能です。
「Easy Setting」による属人化の解消
タッチパネルで「材質」と「板厚」を選択するだけで、最適な溶接条件が自動設定される「Easy Setting」機能を搭載しています。熟練の技術に頼ることなく、経験の浅い作業者でも導入初日から品質の安定した筐体溶接を行うことができます。
★関連情報:MYSPOTとは | 株式会社向洋技研
筐体・大型板金の溶接工程を根本から見直すために
筐体・大型板金の溶接工程を効率化するには、職人の体力や技術に依存するのではなく、ワークの特性に適した設備環境を構築することが重要です。
向洋技研の「MYSPOT」は、テーブルに置いて作業を行うというアプローチにより、現場の負担を軽減しつつ高品質な製品の安定供給を可能にします。
「自社の重い筐体でも本当にスムーズに溶接できるのか」「TIG溶接から切り替えて品質は維持できるのか」とご検討の際は、ぜひ一度向洋技研までご相談ください。 お客様の実際のワークを用いた「サンプルトライ(サンプル溶接)」をはじめ、日々の品質管理や工法転換に関する「溶接相談」、現場の技術力向上を支援する「溶接セミナー」など、それぞれの現場に最適な解決策をご提案いたします。